

Normes de tolérance pour les moules de boîtiers en aluminium pour véhicules électriques — Aperçu technique
2026-11-02 17:25
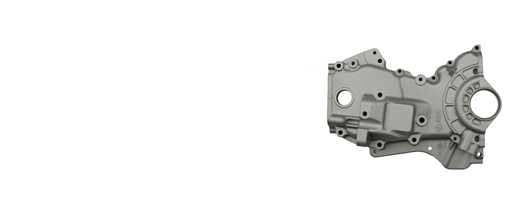
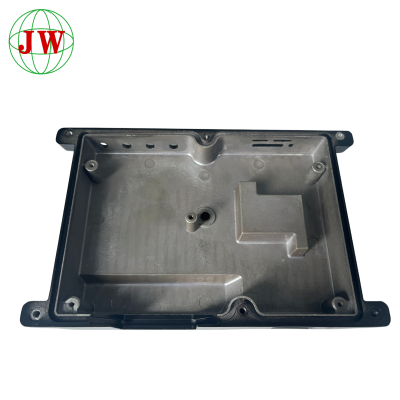
Les véhicules électriques (VE) entraînent une forte augmentation de la demande en gros véhicules à parois mincesboîtiers en aluminium moulé sous pression— des boîtiers de batteries et des carters de moteurs aux onduleurs etboîtiers électroniques de puissanceCes composants étant soumis à des exigences dimensionnelles strictes et devant s'emboîter avec des joints, des boulons et des canaux de refroidissement, les moules qui les produisent sont soumis à des exigences de plus en plus élevées.tolérancenormes. Ci-dessous, nous détaillons les principales normes, matériaux, règles de conception, étapes d'usinage et méthodes de vérification qui définissent le fonctionnement des véhicules électriques.moules pour boîtiers en aluminium sont spécifiées, construites et validées.
1. Les fondements : Normes de tolérance clés pour les moules de boîtiers en aluminium pour véhicules électriques
Le point de départ de toutmoule de fonderie sous pressionest une norme dimensionnelle reconnue. La plus utilisée au monde estISO 8062(et sa série ISO 8062-3), qui définit les tolérances géométriques générales pourmoulages, complété par leNADCA(North American Die Casting Association) normes telles que les normes de spécification de produits NADCA pourPièces moulées sous pressionEn Chine,GB/T 6414Ces normes reflètent ces exigences. Elles classent les niveaux de tolérance (par exemple, CT7 à CT10 pour les dimensions linéaires et des niveaux plus stricts pour les surfaces usinées) et permettent aux concepteurs d'attribuer des valeurs réalisables en fonction de la taille de la pièce et de l'épaisseur de paroi. Pour les boîtiers de véhicules électriques, les surfaces d'étanchéité critiques et les schémas de fixation nécessitent généralementGD&T(dimensionnement géométrique et tolérancement) les indications — planéité, parallélisme, position et profil — qui vont au-delà des seules qualités de fonderie et doivent être validées sur la pièce finie.
2. Sélection des matériaux : Comment les alliages d’aluminium façonnent la capacité de tolérance
Le choix dealliage d'aluminiumlimite directement la tolérance d'un moule. Les qualités courantes comprennentADC12(Al-Si-Cu), privilégié pour son excellentcoulabilité, le remplissage des parois minces et l'usinabilité, etA356/A356.2(Al-Si-Mg), prisé pour sa ductilité élevée, sa soudabilité et sa réponse homogène aux traitements thermiques. Alliages à faible teneur en fer tels queADC6ouA360Réduire l'adhérence, mais exige un contrôle rigoureux du processus. En effet, chaque alliage possède des propriétés distinctes.retrait de solidificationet le coefficient de dilatation thermique, le moule doit compenser en conséquence. Pour les boîtiers de véhicules électriques à parois minces, les alliages à haute fluidité réduisent les défauts d'écoulement etporosité de retrait, tandis que leacier à moule— courammentH13ouS136H— doit conserver sa stabilité dimensionnelle aux températures de fonctionnement afin d'éviter la formation de moisissures qui pourraient faire sortir les tolérances des spécifications.
3. Conception pour le tolérancement : angles de dépouille, épaisseur de paroi et compensation du retrait
La tolérance se gagne ou se perd en grande partie au stade de la conception. Les moules pour boîtiers de véhicules électriques utilisent généralement unfacteur de rétrécissement(généralement 0,4 % à 0,6 % pour l'aluminium) appliqué audimensions de la cavitépour compenser la contraction lors du refroidissement.Angles de tirageIl est nécessaire d'intégrer un angle dans les parois latérales (généralement de 0,5° à 1,5°) afin de permettre une éjection propre sans déformation de la pièce, tout en assurant une uniformité optimale.épaisseur de paroi(généralement 2 à 4 mm pour les boîtiers) minimise le refroidissement différentiel et la déformation.Goupille d'éjectionplacement,canal de refroidissementmise en page etporte/coureurLa conception influence tous les facteurs, notamment les contraintes résiduelles et les déformations. Les outils de simulation (analyse de l'écoulement du moule) sont désormais couramment utilisés pour prédire ces phénomènes.rétrécissement,éclairetporositéavant la découpe de l'acier, ce qui permet de réduire les itérations coûteuses et de garantir que le moule atteigne la tolérance cible dès le premier essai.
4. Usinage et post-coulée : réduire l’écart pour des tolérances serrées
Le moulage seul répond rarement aux exigences de tolérance les plus strictes en matière de véhicules électriques, doncUsinage CNCaprèsfonderieIl est essentiel d'assurer l'étanchéité des faces, des trous de fixation et des surfaces des connecteurs. Le moule doit permettre un espacement adéquat.marge d'usinage(usinage de la matière première) sur les éléments critiques tout en conservant une forme nette suffisamment précise pour éviter les passes importantes susceptibles de provoquer une déformation. Les tolérances d'usinage typiques atteignent ±0,05 à 0,1 mm sur les dimensions critiques, grâce àtapotement,forageetdéblocage(retrait de la porte) opérations. Séquencement précis : usinage, puistraitement thermiqueou un traitement de relaxation des contraintes si nécessaire, puis une finition finale — ce qui évite les déformations qui pourraient autrement entraîner une non-conformité.ébavurageLa finition de surface des zones d'étanchéité réduit encore davantage les risques de fuite liés aux problèmes d'étanchéité du liquide de refroidissement et de la batterie propres aux boîtiers de véhicules électriques.
5. Validation et contrôle qualité : Mesure et vérification de la conformité
La conformité finale dépend de la vérification.CMM(machines à mesurer tridimensionnelles) etnumérisation 3Dsont utilisées pour mesurer les dimensions critiques par rapport àGD&Tdes dénonciations, tandis quetest d'étanchéité(air ou hélium) vérifie l'étanchéité des chambres de batterie et de refroidissement.radiographieou l'inspection par tomodensitométrie détecte les lésions internesporositéet vides, etépaisseur de paroiLe contrôle dimensionnel confirme l'uniformité. Documentation conforme à la norme applicable.ISO 8062ouNADCA— avec un détailRapport CMMaccompagne chaque lot. N'importe queldéviationUn avis de non-conformité est fourni, permettant ainsi aux clients de recevoir des pièces dont la conformité aux tolérances est traçable, reproductible et vérifiable avant assemblage.
Nouvelles connexes
plus >-
![Des ustensiles de cuisine innovants non toxiques révolutionnent l'expérience culinaire]()
Des ustensiles de cuisine innovants non toxiques révolutionnent l'expérience culinaire
Dans l’industrie culinaire dynamique, les fabricants répondent à la demande d’ustensiles de cuisine sûrs et efficaces. Les ustensiles de cuisine en aluminium moulé sous pression et antiadhésifs, ainsi que les accessoires de barbecue et les poêles en téflon, sont à l'avant-garde. La recherche de la meilleure poêle antiadhésive non toxique a conduit à des progrès révolutionnaires. Notre entreprise mène cette charge avec des ustensiles de cuisine antiadhésifs non toxiques de qualité supérieure, offrant durabilité, sécurité et performance. De la durabilité en aluminium moulé sous pression aux revêtements antiadhésifs supérieurs, nos produits redéfinissent l'excellence culinaire.
-
![Comment résoudre les problèmes de porosité dus au retrait causés par une mauvaise conception du refroidissement du moule ?]()
Comment résoudre les problèmes de porosité dus au retrait causés par une mauvaise conception du refroidissement du moule ?
La porosité de retrait est l'un des défauts les plus courants et les plus destructeurs dans la production de pièces moulées sous pression en alliage d'aluminium. Elle est principalement due à une conception inadéquate du système de refroidissement du moule, plutôt qu'à des erreurs de matière première ou de mise en œuvre. Un refroidissement déséquilibré entraîne des vitesses de solidification irrégulières, des cavités de retrait résiduelles et des pores dispersés dans les zones à parois épaisses ou les points chauds, ce qui réduit considérablement l'étanchéité, la résistance mécanique et le rendement des pièces. Cet article analyse le mécanisme de formation interne de la porosité de retrait induite par le refroidissement, recense les défauts de conception typiques du refroidissement dans l'outillage traditionnel et propose des solutions d'optimisation ciblées, notamment une configuration de refroidissement conforme, un ajustement de l'équilibre thermique et une adaptation des paramètres de procédé. Il présente également des méthodes de vérification par simulation professionnelles pour aider les fabricants à éliminer les défauts de porosité et à stabiliser durablement la qualité des pièces moulées.
-
![Quel est le délai de livraison typique pour les prototypes sur mesure en aluminium moulé sous pression ?]()
Quel est le délai de livraison typique pour les prototypes sur mesure en aluminium moulé sous pression ?
Le délai de réalisation d'un prototype en aluminium moulé sous pression dépend fortement de la complexité de la pièce, de la stabilité du dessin, du processus de fabrication et de l'étendue du post-traitement. La réalisation d'un prototype standard (outillage inclus) et la livraison d'un échantillon de fonderie prennent généralement entre 15 et 25 jours ouvrables. Les échantillons usinés CNC et les échantillons métalliques imprimés en 3D offrent un délai de livraison beaucoup plus court, mais ne peuvent reproduire fidèlement les propriétés mécaniques réelles des pièces moulées sous pression. Les révisions fréquentes des dessins, les défauts de fonderie et les retards des sous-traitants constituent les principales sources de retard. Les acheteurs doivent proposer des solutions de prototypage adaptées aux objectifs de test, définir clairement les échéances et fournir des dessins définitifs afin d'optimiser les plannings. Une planification rationnelle des besoins en usinage CNC et en traitement de surface contribue également à maîtriser le cycle de prototypage global pour les projets de fonderie sous pression transfrontaliers.
-
![Quelle est l'épaisseur minimale des parois de vos pièces moulées sous pression ?]()
Quelle est l'épaisseur minimale des parois de vos pièces moulées sous pression ?
L'épaisseur minimale des parois des pièces moulées sous pression n'est pas fixe. Si des parois fines peuvent être obtenues en laboratoire, la production en série exige de prendre en compte la fluidité de l'alliage, la taille de la pièce, la distance d'écoulement du métal en fusion, la précision de l'outillage et les opérations de post-traitement telles que l'usinage CNC. Pour les alliages d'aluminium, une épaisseur minimale de 1,2 à 1,5 mm est couramment utilisée afin d'assurer une production stable. De nombreux clients commettent des erreurs de conception en se basant sur les normes de la tôlerie ou en négligeant la distance d'écoulement et les variations d'épaisseur. Une analyse de la fabricabilité (DFM) en amont avec les fournisseurs permet d'optimiser les paramètres d'épaisseur avant le développement du moule. Un équilibre entre les exigences de légèreté, le remplissage et la fiabilité de l'assemblage permet de réduire les défauts tels que les coulées ratées et la porosité, de diminuer le taux de rebut et d'éviter des modifications coûteuses de l'outillage lors des phases ultérieures du projet.
-
![Comment contrôler les défauts liés aux bulles d'air lors du processus de moulage sous pression ?]()
Comment contrôler les défauts liés aux bulles d'air lors du processus de moulage sous pression ?
La formation de bulles d'air est un défaut courant en fonderie sous pression. Elle est due à la présence d'air emprisonné dans la cavité, de vapeurs de lubrifiant et d'hydrogène dissous dans l'alliage en fusion, ce qui diminue les performances mécaniques et provoque des défaillances lors de l'usinage secondaire. Cet article explique le mécanisme de formation des bulles et présente l'optimisation de l'outillage, notamment le système d'alimentation, la conception des trop-pleins et des évents, le réglage du profil d'injection et du temps de cycle, le dégazage de l'alliage en fusion et la gestion des rebuts, ainsi que l'inspection sur site et la maintenance préventive. L'obstruction des évents et les turbulences d'écoulement du métal sont des facteurs déclenchants majeurs. La simulation de l'écoulement dans le moule permet d'apporter des améliorations dès les premières étapes. L'absence totale de bulles n'est pas toujours rentable ; un dépannage progressif et une maintenance régulière du moule permettent de réduire efficacement le taux de rebut dû aux bulles pour la production en série de composants moulés sous pression.
-
![Quel est le délai de développement de nouveaux outillages de fonderie sous pression ?]()
Quel est le délai de développement de nouveaux outillages de fonderie sous pression ?
Cet article décrit en détail les délais de développement des moules de fonderie sous pression sur mesure, dans le cadre du procédé standard de fonderie haute pression, et présente cinq facteurs clés qui les influencent. Le cycle complet varie de 25 à 60 jours ouvrables, en fonction des étapes de fabrication du moule, de la complexité structurelle des pièces en aluminium moulées sous pression, des normes de précision et des marges d'usinage CNC. Les défauts de fonderie non résolus, tels que les bulles d'air et les bavures, nécessitent des rectifications répétées du moule et allongent considérablement les délais de livraison. Les retards liés à la révision des plans impactent également le calendrier global. Les fabricants peuvent réduire ces délais grâce à la production en parallèle, à la validation préalable des spécifications techniques et à la pré-simulation afin de limiter les retouches après essais, permettant ainsi aux acheteurs de planifier leurs projets de manière réaliste, en prévoyant des marges de sécurité adéquates.
-
![Quel matériau en acier utilisez-vous pour l'outillage standard de fonderie sous pression ?]()
Quel matériau en acier utilisez-vous pour l'outillage standard de fonderie sous pression ?
Cet article, consacré aux normes d'acier pour l'outillage de fonderie sous pression standard, analyse cinq dimensions clés : les exigences de performance des aciers pour fonderie sous pression haute pression, la comparaison des nuances d'aciers pour travail à chaud les plus courantes, l'influence de la qualité de l'acier sur les défauts de fonderie par lots, les règles d'association des aciers en fonction du rendement et des tolérances d'usinage CNC des pièces en aluminium moulées sous pression, et le compromis coût-durée de vie pour les prototypes et les moules de fonderie sous pression de production en série. Les aciers purifiés pour travail à chaud, tels que l'ESR H13 et l'8407, permettent d'éviter efficacement les fissures thermiques et les défauts d'adhérence de l'aluminium. Les aciers non purifiés, moins coûteux, réduisent les dépenses initiales d'outillage, mais entraînent des retouches fréquentes et des pertes de rebuts. Une association hiérarchique des aciers en fonction du volume de la commande permet d'équilibrer l'investissement initial et la stabilité de la fonderie à long terme.
-
![Quels sont les défauts courants des pièces moulées sous pression en alliage de zinc ?]()
Quels sont les défauts courants des pièces moulées sous pression en alliage de zinc ?
Cet article présente cinq défauts courants des pièces moulées sous pression en alliage de zinc : la corrosion par rouille blanche, la porosité interne et les retassures, le colmatage superficiel, le gauchissement dimensionnel, l’adhérence au moule et les bavures. Contrairement aux pièces moulées sous pression en aluminium, les pièces en zinc sont plus sensibles à la rouille blanche et à l’adhérence au moule en raison de leurs propriétés chimiques réactives et de leur forte adhérence. La plupart des défauts résultent d’un processus de moulage sous pression inadéquat, d’un entretien insuffisant du moule et d’un traitement anticorrosion de surface incomplet. L’optimisation ciblée du processus, un entretien régulier du moule et une protection complète de la surface permettent de réduire efficacement le taux de défauts et d’améliorer la qualité des produits finis en alliage de zinc moulé sous pression.
Obtenez le dernier prix? Nous répondrons dès que possible (dans les 12 heures)